
Cos’è davvero la stampa 3D?
Utilizzata ovunque, dai maker fino alle aziende per la realizzazione di prototipi e parti su misura, la stampa 3D, nota anche come produzione additiva, è un insieme di tecnologie che consentono la creazione di oggetti fisici tridimensionali. Il processo parte sempre da un modello digitale e si sviluppa mediante la sovrapposizione di strati di materiale di diversa natura: termoplastici, fotopolimeri, resine epossidiche, metalli, ecc.
Le Tecnologie principali: Plastica fusa o resina?
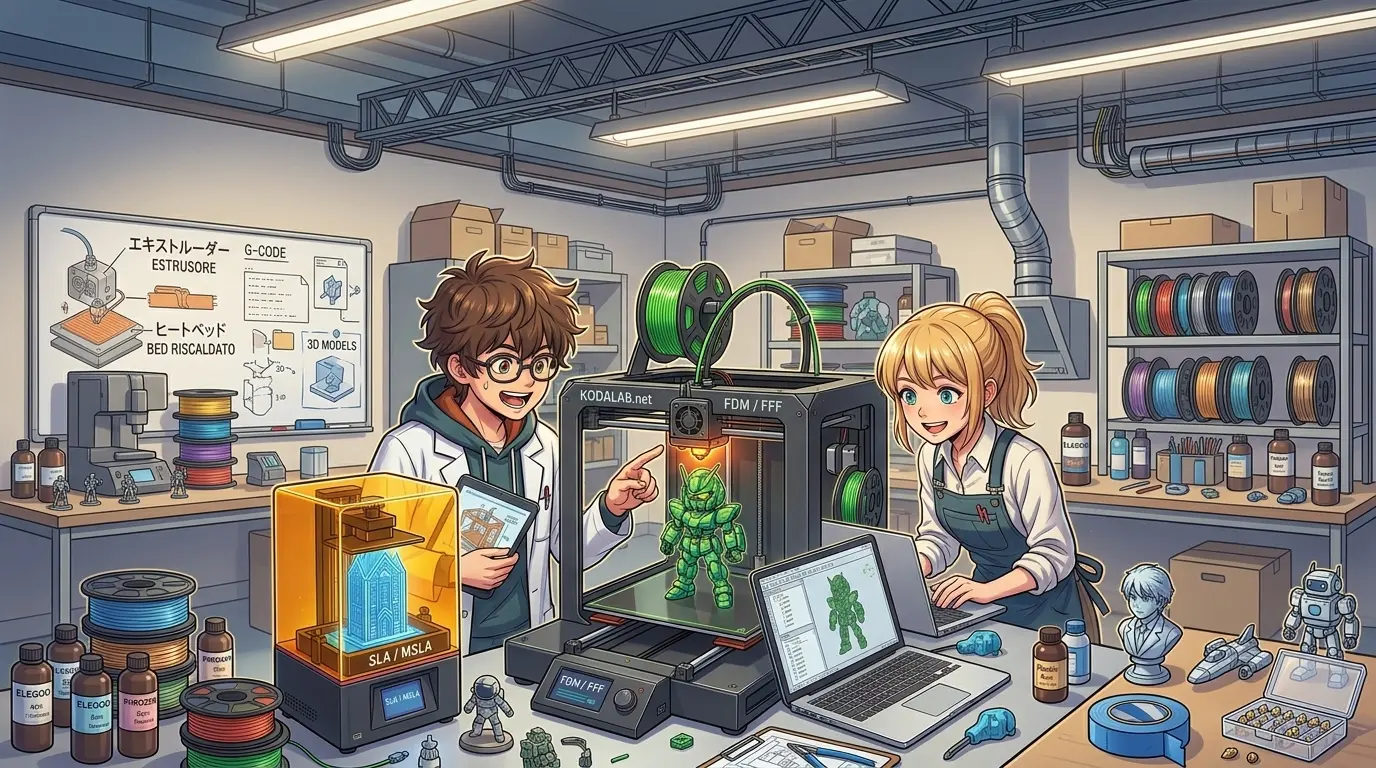
Nel mondo della stampa 3D, esistono diverse tecnologie per trasformare un modello digitale in un oggetto fisico. La regina indiscussa in ambito domestico e maker è senza dubbio la tecnologia FDM (Fused Deposition Modeling), nota anche come FFF (Fused Filament Fabrication). In questo processo, filamenti di plastica dal diametro tipico di 1,75 mm vengono fusi e depositati, costruendo l’oggetto strato dopo strato. È una tecnologia economica e incredibilmente flessibile, ideale per realizzare componenti di grandi volumi utilizzando materiali resistenti e versatili.
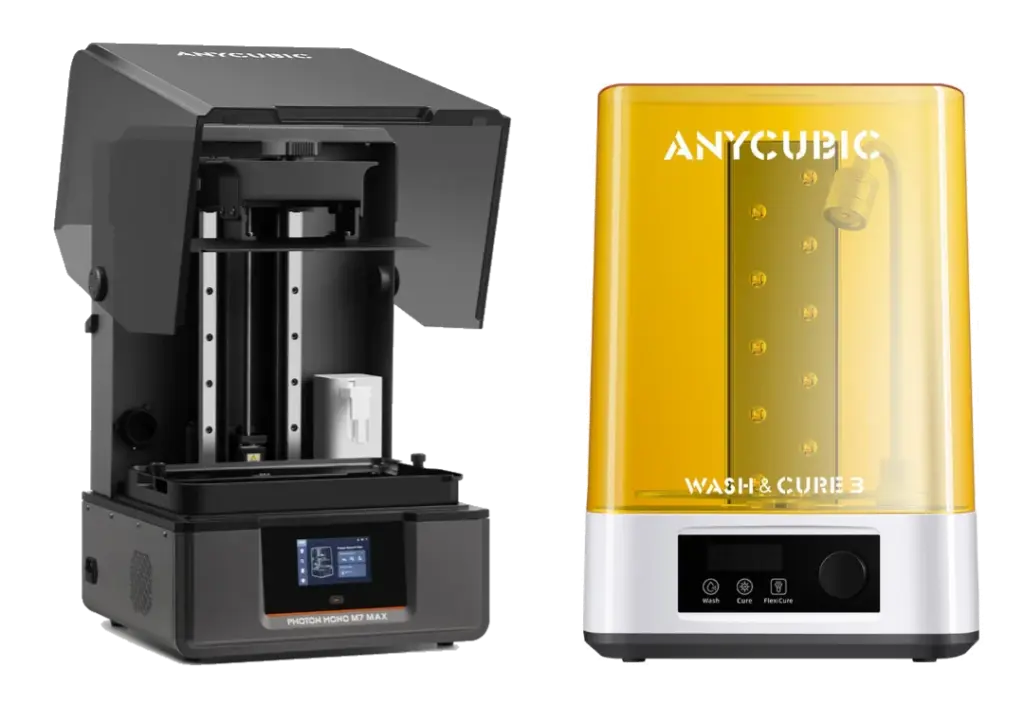
Sul versante opposto, ma altrettanto diffuse, troviamo le tecnologie SLA (Stereolithography Apparatus) e MSLA (Masked SLA). Invece di fondere plastica, queste macchine utilizzano una resina liquida che viene solidificata strato su strato tramite un raggio laser (nelle macchine SLA) o tramite schermi LCD che agiscono da maschera per una sorgente di luce UV (nelle macchine MSLA). Sebbene richiedano una gestione più attenta — la tossicità delle resine impone l’uso di guanti, e i pezzi stampati necessitano di lavaggio in alcol isopropilico (IPA) e polimerizzazione post-stampa sotto raggi UV, risultando spesso meccanicamente più fragili — garantiscono una risoluzione dei dettagli inarrivabile per il filamento, rendendole perfette per il modellismo, le miniature o la gioielleria.
Anatomia di una stampante 3D (focus su macchine FDM)
Nel mondo della stampa 3D, esistono diverse tecnologie per trasformare un modello digitale in un oggetto fisico. La regina indiscussa in ambito domestico e maker è senza dubbio la tecnologia FDM (Fused Deposition Modeling), nota anche come FFF (Fused Filament Fabrication). In questo processo, filamenti di plastica dal diametro tipico di 1,75 mm vengono fusi e depositati, costruendo l’oggetto strato dopo strato. È una tecnologia economica e incredibilmente flessibile, ideale per realizzare componenti di grandi volumi utilizzando materiali resistenti e versatili.
Sul versante opposto, ma altrettanto diffuse, troviamo le tecnologie SLA (Stereolithography Apparatus) e MSLA (Masked SLA). Invece di fondere plastica, queste macchine utilizzano una resina liquida che viene solidificata strato su strato tramite un raggio laser (nelle macchine SLA) o tramite schermi LCD che agiscono da maschera per una sorgente di luce UV (nelle macchine MSLA). Sebbene richiedano una gestione più attenta — la tossicità delle resine impone l’uso di guanti, e i pezzi stampati necessitano di lavaggio in alcol isopropilico (IPA) e polimerizzazione post-stampa sotto raggi UV, risultando spesso meccanicamente più fragili — garantiscono una risoluzione dei dettagli inarrivabile per il filamento, rendendole perfette per il modellismo, le miniature o la gioielleria.
Anatomia di una stampante 3D (focus su macchine FDM)
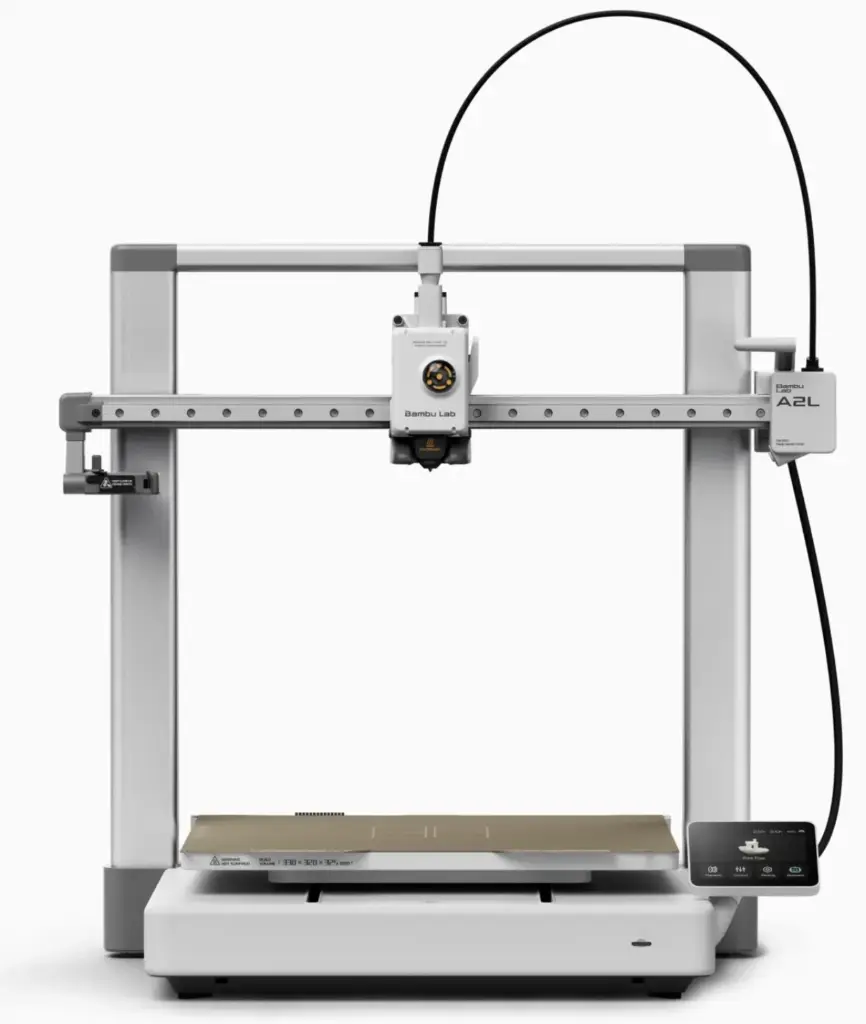
Una tipica stampante FDM è composta da numerosi componenti che garantiscono una stampa fluida e senza intoppi. Il telaio, spesso in profilati di alluminio, è la struttura portante che tiene insieme tutte le parti della macchina, come gli assi di movimento (X, Y, Z), le cinghie, i motori passo-passo e i sistemi di scorrimento, che possono variare dalle classiche ruote V-slot alle più precise guide lineari in acciaio.
La scheda madre, dotata di un software interno detto firmware, è responsabile della gestione delle temperature — monitorando costantemente i vari sensori — e della cinematica, servendosi di driver specifici che controllano i motori determinandone la precisione e la silenziosità.
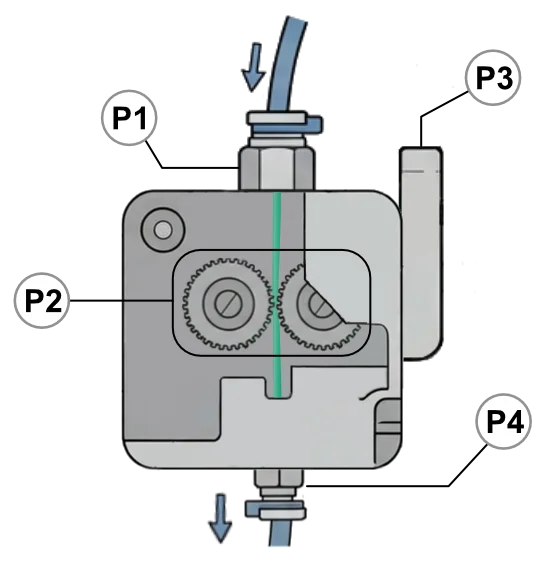
Una parte essenziale di ogni macchina FDM è il gruppo estrusore, che si divide in due macro-sezioni principali: il cold-end e l’hot-end. Il cold-end è la sezione fredda contenente il motore e gli ingranaggi che spingono il filamento verso la parte calda del sistema. La posizione del cold-end rispetto all’hot-end determina il tipo di sistema di estrusione adottato. Per esempio, nel sistema Bowden, il motore è fissato al telaio della stampante e spinge il filamento attraverso un lungo tubicino in PTFE (Teflon) fino all’hot-end. In Figura 3, è possibile osservare il tipico meccanismo interno (molto semplificato) di questo tipo di sistema in configurazione dual drive. Qui, il filamento entra nel sistema tramite un raccordo pneumatico superiore (P1). All’interno, viene afferrato e spinto verso il basso dagli ingranaggi di trascinamento Dual-Drive (P2), una coppia di ruote dentate e zigrinate (hobbed gears) sincronizzate che garantiscono una presa salda senza far slittare la plastica. L’inserimento manuale del filamento a freddo è facilitato dalla leva di sblocco rapido (P3), che allontana temporaneamente l’ingranaggio secondario. Infine, il filamento viene instradato verso il tubo Bowden attraverso un secondo raccordo pneumatico inferiore (P4). Nel sistema Direct Drive, invece, il motore è montato direttamente sulla testina di stampa e spinge il filo nell’ugello senza intermediari.
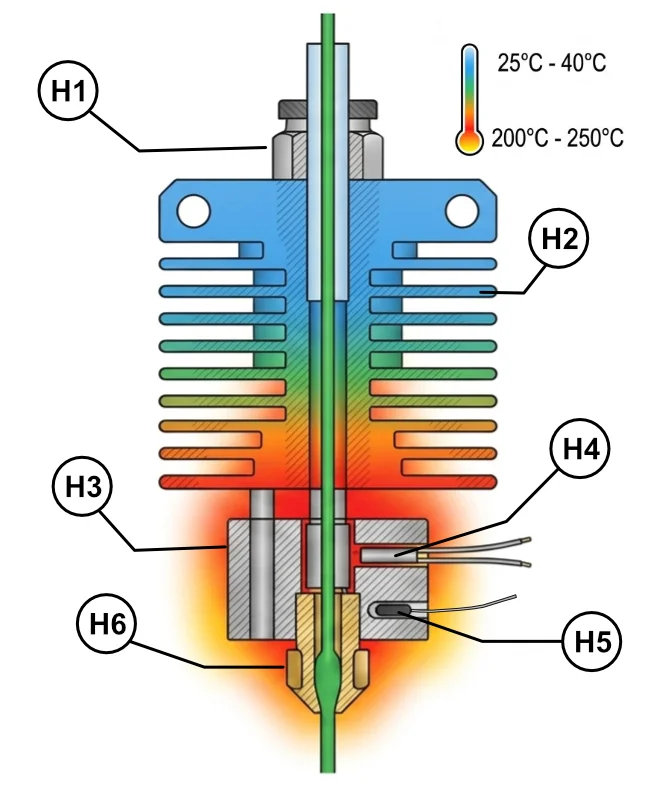
La seconda macro-sezione è l’hot-end (illustrato in Figura 4), responsabile della fusione del materiale (tipicamente tra i 200 °C e i 250 °C). Il filamento guidato dal tubo in PTFE entra nell’assieme attraverso l’apposito attacco superiore (H1). Subito sotto attraversa il dissipatore di calore (H2), fondamentale per mantenere il filamento rigido ed evitare che il calore risalga bloccando il sistema. Superata la zona di taglio termico, la plastica raggiunge il blocco riscaldante (H3). Al suo interno, una cartuccia riscaldante (H4) fornisce l’energia termica necessaria, mentre un sensore di temperatura detto termistore (H5) monitora costantemente i valori per la scheda madre. Infine, la plastica fusa viene depositata con precisione sul piano di stampa — detto anche bed — passando attraverso il minuscolo foro dell’ugello o “nozzle” (H6).
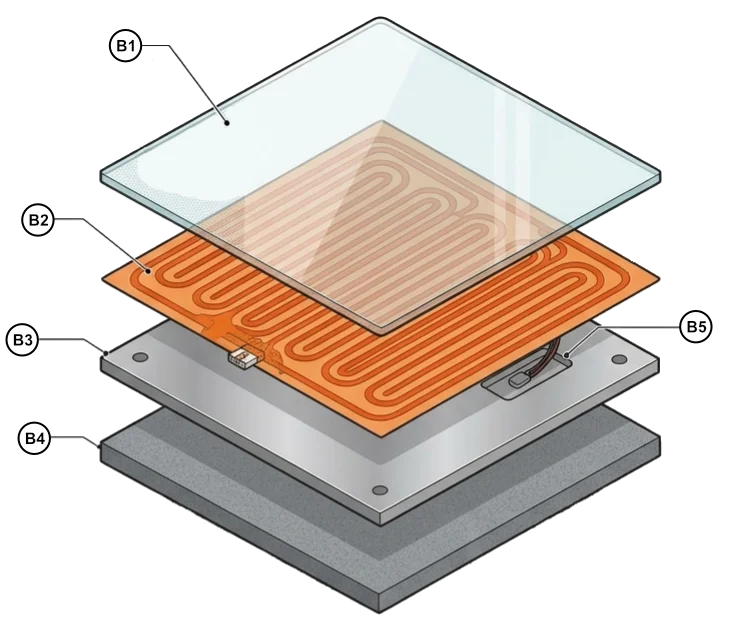
Come illustrato nell’esploso (Figura 5), il piano di stampa non è un semplice appoggio, ma un vero e proprio assemblaggio stratificato progettato per gestire accuratamente le temperature. Il nucleo del sistema è l’elemento riscaldante (B2) — solitamente una traccia in rame su PCB o un pad in silicone — posizionato sopra una piastra di supporto rigida in alluminio (B3) che ne garantisce la planarità e distribuisce uniformemente il calore. Per ottimizzare i consumi e velocizzare il riscaldamento riducendo le dispersioni verso il basso, il fondo viene spesso protetto da uno strato di isolamento termico (B4). Un termistore dedicato (B5), posto a diretto contatto con la piastra, monitora la temperatura in tempo reale comunicando i valori alla scheda madre.
Tutto questo accurato controllo termico è vitale per far sì che la stampa avvenga con successo evitando il ritiro termico (warping): il bed mantiene i layer più vicini a esso a una temperatura specifica, dipendente dal materiale utilizzato (ad esempio, per il PLA la temperatura del piano è compresa tra i 50 °C e i 60 °C). Infine, per garantire un’adesione perfetta del pezzo ed evitarne il distacco, troviamo la superficie di stampa vera e propria (B1) — rivestita con materiali appositi come fogli in PEI, vetro o piastre magnetiche flessibili.
Il Flusso di Lavoro: dall’idea alla materia
Per trasformare un’idea in realtà, il primo passo consiste nell’ottenere un modello tridimensionale digitale. I maker si servono di software CAD che variano per complessità: da strumenti intuitivi come Tinkercad, ideali per chi inizia, a suite professionali come Autodesk Fusion 360, che permettono di gestire ogni minimo dettaglio ingegneristico della parte. Per chi muove i primi passi o cerca soluzioni immediate, esistono inoltre vaste librerie online come Thingiverse o Printables, dove la community globale condivide quotidianamente modelli 3D pronti da scaricare.
Una volta ottenuto il file 3D, solitamente in formato STL o 3MF, questo deve essere elaborato da un software speciale detto slicer: tra i più diffusi troviamo Ultimaker Cura e PrusaSlicer. Lo slicer, “affetta” il modello in centinaia di strati orizzontali e converte la geometria in G-Code, il linguaggio macchina contenente le istruzioni precise su traiettorie, velocità e temperature che la stampante dovrà eseguire.
Nell’ultima fase, il file G-Code risultante viene inviato alla stampante 3D. Se un tempo si utilizzavano quasi esclusivamente supporti fisici (schede MicroSD, chiavette USB) o cavi diretti, oggi le opzioni includono connessioni di rete tramite Ethernet, Wi-Fi o Bluetooth. Le principali aziende produttrici integrano inoltre ecosistemi cloud dedicati (come quello di Bambu Lab) che consentono il controllo remoto della macchina da qualsiasi luogo e sincronizzano automaticamente i profili di stampa con lo slicer, garantendo la totale compatibilità tra le impostazioni del file e l’hardware in uso.
Il primo passo in un nuovo mondo
Grazie alla vasta gamma di materiali, strumenti e configurazioni possibili, la stampa 3D non è più fantascienza inaccessibile, ma uno strumento pratico e accessibile a tutti, con cui un maker può trasformare le proprie idee in realtà.
Fonti
- https://www.stratasys.com/it/resources/blog/3d-printing-faq/
- https://www.stampa3dservizi.com/stampa-3d-fdm-come-funziona/
- https://markforged.com/resources/learn/3d-printing-basics/3d-printing-introduction/what-is-3d-printing
- https://www.liqcreate.com/it/supportarticles/difference-msla-sla-resin/
- https://bambulab.com/it-it/a2l
- Immagini di stampanti 3D tratte tratti dai cataloghi dei fornitori Bambulab e Anycubic.
Autore

Ti è piaciuto l'articolo? ☕
Se hai trovato utile questo contenuto, considera di sostenere il blog offrendomi un caffè!
☕ Offrimi un caffè